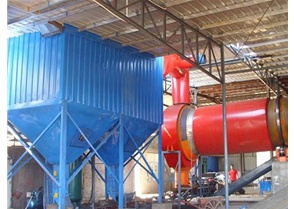
产品简介
一、产品整体简介
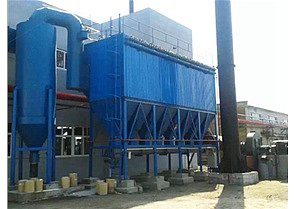
二、整机通用结构
- 保温密闭钢制箱体总成钢板焊接分体仓式结构,整体刚性强,可适应烘干系统负压波动;外壁整体包覆保温层 + 防雨外护板,隔绝外界冷空气渗入,最大程度避免湿热烟气降温析出冷凝水。灰斗采用超大倾斜角度设计,搭配仓壁气化振打结构,受潮细粉不易搭桥、结块堵料。
- 防水防油疏水滤袋 + 防腐袋笼组件标配 PTFE 覆膜疏水防潮滤料,具备拒水不粘灰特性,可抵御水汽浸润,杜绝潮湿粉尘粘附堵塞滤袋;镀锌防腐袋笼支撑定型,防止负压吸瘪。水汽与洁净空气可穿透滤袋排出,干燥粉尘被拦截留存。
- 强力脉冲离线喷吹清灰系统加大储气容积、选用大口径脉冲阀,喷吹冲击力更强,可抖落轻微受潮结块粉尘;大中型机型采用分室离线清灰,单仓检修、换袋无需关停烘干机生产线;控制柜可依据压差、时间双模式自动调节喷吹频次,适配粉尘湿度变化。
- 双重锁气卸料机构灰斗底部安装双层翻板卸灰阀 + 星型锁气卸料器,双重阻隔冷风倒灌进箱体,防止内部持续返潮结露;回收粉料可通过螺旋输送机集中归集,重回烘干工序再利用。
- 进气均流与温控预处理装置进风口设置气流缓冲沉降腔,大颗粒物料先行重力沉降,减少粗颗粒冲刷磨损滤袋;配套温度监测装置,烟气温度过低 / 过高均可预警调控,规避低温结露、高温烧坏滤袋两类故障。
- 选配附件压差在线监测、烟气温度联锁系统、壳体防腐涂层、仓壁振动器、防爆泄压组件、物联网远程监控模块。
三、工作原理
四、核心优势
- 防潮防结露能力突出,适配高湿烟气工况整机恒温保温 + 疏水覆膜滤袋双重防护,彻底解决烘干机尾气水汽大、粉尘易糊袋的行业痛点,运行稳定持久;
- 粉料可回收,节约原料成本烘干飘散的成品细粉全部收集回收,重新投入生产使用,减少物料损耗,兼具环保效益与经济效益;
- 清灰力度大,受潮粉尘清理彻底强化喷吹系统设计,即便轻微受潮结块粉尘也可有效抖落,设备运行压差长期平稳,不会造成烘干机排风不畅;
- 分室不停机运维,保障烘干产能可在线逐仓更换滤袋、检修设备,整条烘干流水线无需停机停产;
- 工况适配范围广泛粮食、砂石、矿渣、有机肥、化工粉体各类干燥设备均可按需定制;
- 自动化管控简单,日常运维省力全自动清灰、温度压差监测、故障声光报警,可对接厂区中控系统远程查看运行状态。
五、设备短板
- 烘干尾气湿度长期过高时,即便疏水滤料,长时间运行依旧会出现缓慢积灰粘附,需要定期检修维护;
- 若烘干物料带有腐蚀性成分,会逐步损耗滤袋与壳体,需升级防腐材质;
- 低温环境下对整机保温施工质量要求严苛,保温疏漏极易出现局部结露。
六、适用行业
- 粮油行业:稻谷、玉米、小麦粮食烘干塔尾气除尘;
- 建材砂石:河砂、石英砂、矿渣回转烘干机粉尘回收;
- 有机肥行业:畜禽粪便、污泥干燥机废气治理;
- 化工粉体:各类添加剂、盐类物料干燥尾气净化;
- 矿山行业:尾矿、矿石粉料烘干生产线收尘。
七、可定制选项
- 处理风量:按照烘干机产能、尾气风量、湿度非标定制整机尺寸;
- 滤袋材质:常温疏水覆膜滤料、中温耐高温耐湿滤料;
- 结构形式:小型在线一体式、大中型分室离线式;
- 材质配置:普通碳钢防腐机身、304 不锈钢耐腐蚀整机;
- 拓展配套:前置旋风预收尘、仓壁振动器、全套防爆系统。
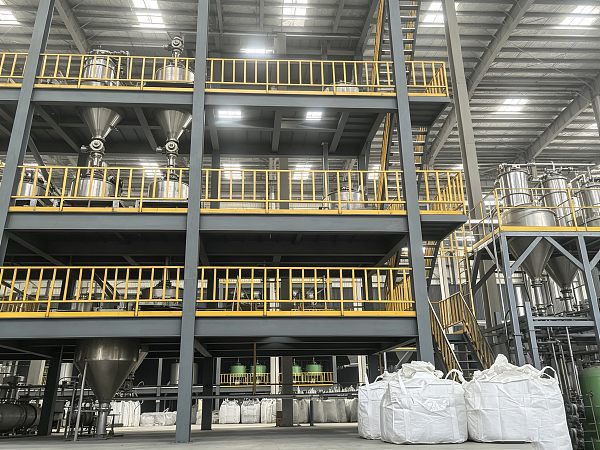
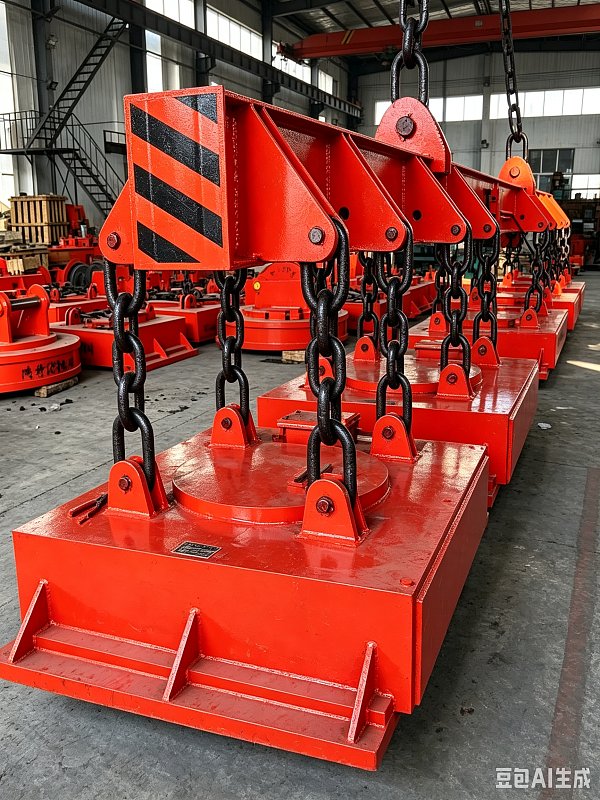
设备实拍展示
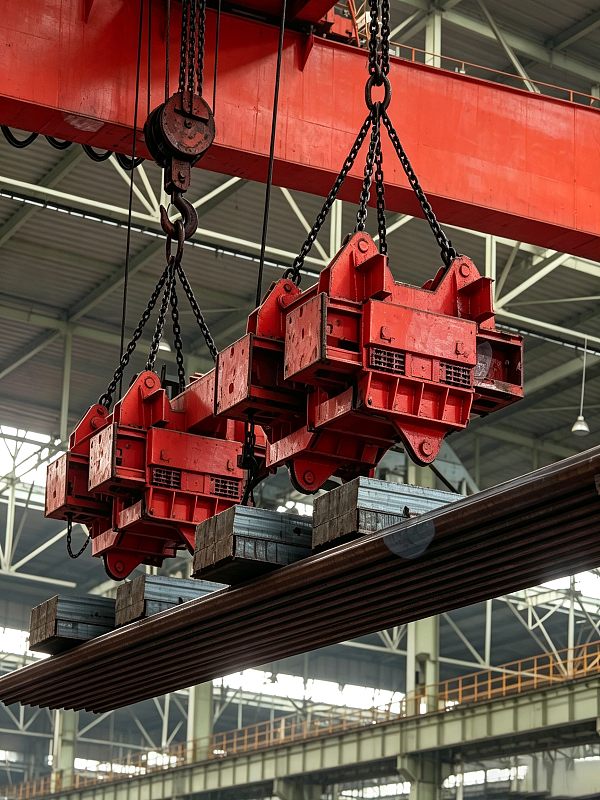
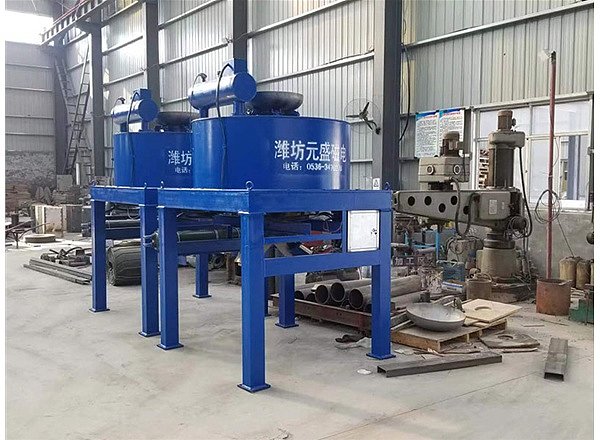
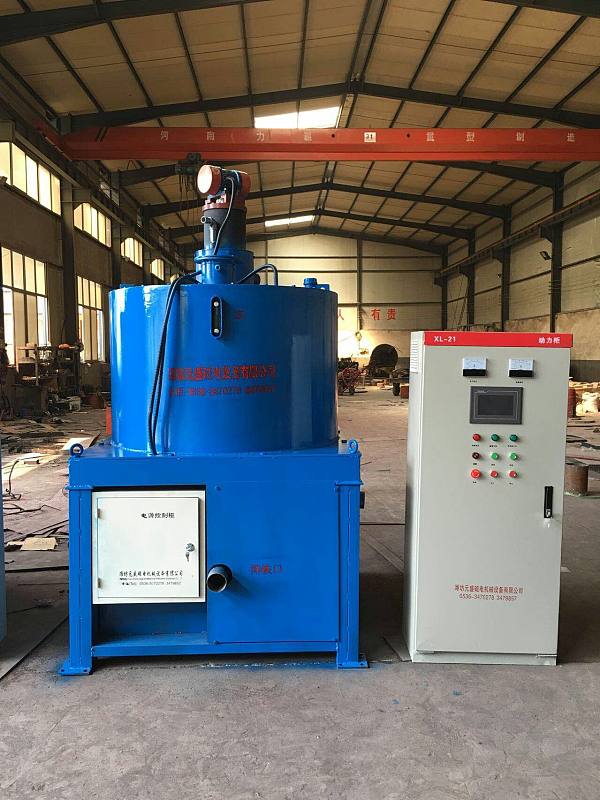
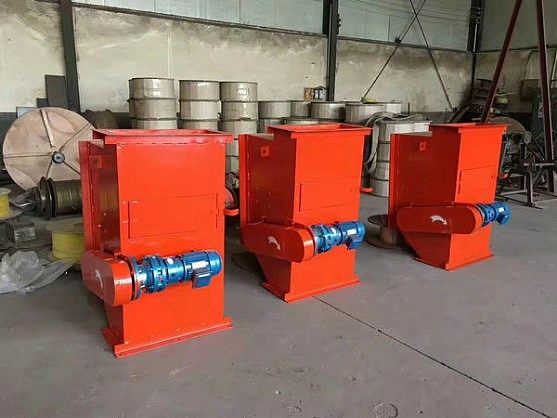
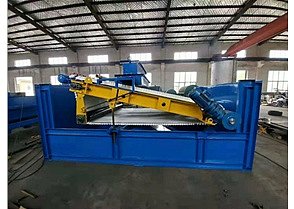
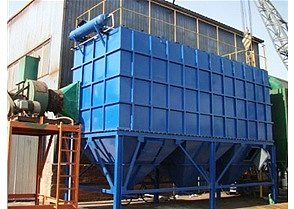
热门问答
Q: 贵公司是生产厂家还是中间商?
A:我们是实体源头生产工厂,拥有完整生产车间、加工设备与技术研发团队,无中间商加价,可随时预约实地进厂考察。
Q: 能否保证按期交货?
A: 可以。接到订单后我们会排产规划,常规机型均有备货周期;急单可协调车间优先生产,严格按照约定时间发货,延误可提前沟通调整方案。
Q: 可以提供样品吗?样品是否免费?
A: 小型磁力架、简易配件可寄送样品,样品收取基础物料费,大尺寸除铁器整机不便寄送;后续大批量下单后,样品费用可抵扣货款。
Q: 产品质量如何保障?
A: 整机出厂前均经过磁力检测、空载试运行检验;永磁磁系质保多年,整机享有售后维保服务,出现非人为质量问题免费检修更换配件。
Q: 支持第三方机构验货吗?
A: 整机出厂前均经过磁力检测、空载试运行检验;永磁磁系质保多年,整机享有售后维保服务,出现非人为质量问题免费检修更换配件。
Q: 客户如何放心和咱们合作?
A: 可实地参观生产厂区、查看过往各大矿山、砂石厂合作案例;可签订正规购销合同明确质保、交货、售后条款,全程对公转账,交易有保障。
Q: 咱们产品核心优势是什么?
A: 自研高强永磁磁体,磁力持久不易衰减;整机耐磨壳体适配工矿恶劣工况;支持按需定制尺寸、磁场强度;耗电低、全自动卸铁,节省人工与运维成本,性价比更高。
Q: 可以按照我方图纸、工况定制生产吗?
A:支持非标定制。根据您的皮带宽度、物料厚度、物料温度、场地安装空间,技术人员量身设计机型,按需改动结构与参数。
Q: 付款方式有哪些?
A: 国内订单支持对公转账,常规签订合同预付部分定金,设备完工验货无误后结清尾款发货,交易稳妥灵活。
Q: 生产交货周期多久?
A: 标准常规机型付款确认后 7-20 个工作日即可发货;加急订单可协调车间赶工期,适当缩短生产时长,满足赶项目工期需求。
产品推荐
联系我们